
预制车间里最常见的一种返工:材料表上这根 DN100 的管写着 3500,管工照着切了四根,坡口也开好了,运到现场组对,两端各顶出 150 mm,两个 90° 弯头怎么都对不上。多出来的还能割,切短了就只能换管——所以下料这一刀,是全流程里最不该凭感觉的一刀。
问题不在谁算错,而在「3500」这个数根本不是给下料用的。材料表给的是模型里的几何长度,也就是两节点之间的中心线长度;下料要的是这一段的直管长度。中间隔着四笔账:管件占位、焊口间隙、焊接收缩、现场余量。
3500 和 3196 之间隔着什么
拿一段最普通的管举例:DN100,两端各接一个 90° 长半径弯头。长半径的意思是弯曲半径 R=1.5D,DN100 就是 150 mm;弯头从中心到端面正好也是这个 R。也就是说,这两个弯头各自从中心线往管子这边「吃」掉了 150 mm。
所以实际要切的直管长度是:
- 3500 − 150(起点弯头占位)− 150(终点弯头占位)= 3200 mm;
- 再扣两道焊口间隙,每口 2 mm:3200 − 4 = 3196 mm。
照 3500 切,两端各多 150,弯头装上去就往外顶;照 3200 切而不留间隙,组对时两道口都顶死,坡口根部间隙不够,焊不透。这就是为什么现场常说「材料表的米数只能用来备料,不能用来下料」。
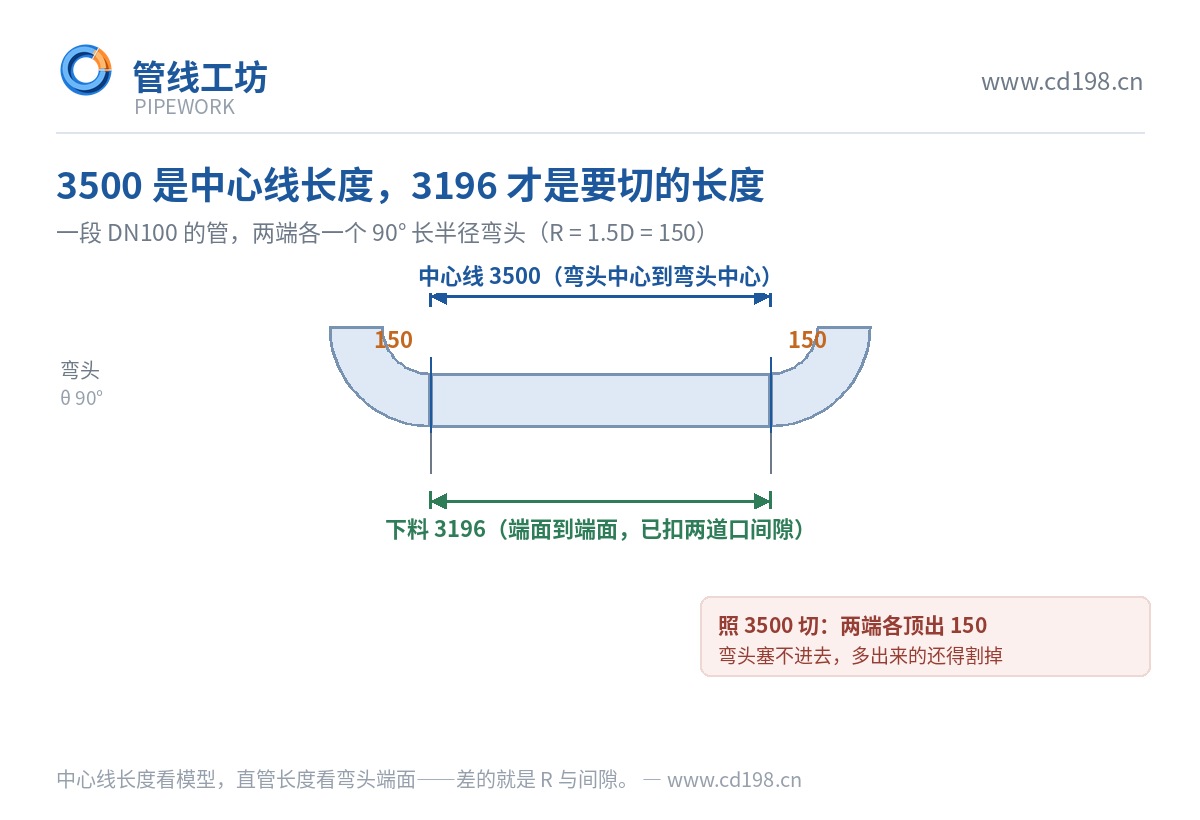
图1 3500 是弯头中心到中心的长度,扣掉两端各 150 与焊口间隙,直管只切 3196
一张表:这段管的账逐项扣
把上面那段管拆成明细,扣减项一共就这几类。表里第三列是按 DN100、长半径弯头算的实例,换成别的口径按同样方法套:
| 扣减项 | 怎么算 | 这段 3500 的账 |
|---|---|---|
| 起点 90° 长半径弯头 | 中心到端面 = 弯曲半径 R = 1.5D | −150 mm |
| 终点 90° 长半径弯头 | 同上,两端各一次 | −150 mm |
| 45° 弯头(如遇到) | 中心到端面 = R × tan22.5° ≈ 0.414R | −62 mm / 端 |
| 对焊三通(支管侧) | 按厂家样本的中心到端面尺寸,不用估 | DN100 约 −90 mm |
| 两端接法兰 | 扣到法兰背面,厚度按管道等级表取 | 按等级表,不靠估 |
| 焊口间隙 | 每口 2~3 mm,按坡口型式与工艺定 | −4 mm(两道口) |
| 焊接收缩 | 每口 1~2 mm,按焊接工艺评定 | −2 ~ −4 mm(可选) |
| 现场余量 | 最后一道口留 50~100 mm,装完再切 | +50 ~ +100 mm(切掉) |
表格最后一行容易被当成浪费,其实相反:设备就位有偏差、管廊标高有累积误差、温度变化会让管子长度变一点,留那 50~100 mm 就是留给自己一条退路。真按理论值一刀切死,现场只能靠加垫片、加短节去凑。
先把长半径还是短半径定死
上面每一笔都建立在「R=1.5D」这个前提上。如果把长半径弯头换成短半径(R=1.0D),DN100 的占位就从 150 mm 变成 100 mm,一段管两端合起来差 100 mm——同一个 3500,下料长度差出一大截。
所以下料单上写「弯头」两个字是不够的,得写清弯曲半径(或直接写长半径/短半径)、角度、口径和壁厚。这一条和管件的其它参数是同一类问题:五个管件参数定不下来,预制段到现场就是废料,弯头半径就排在第一个。
预制段怎么排,才不会整段重来
长度算对了,还得排得对。三件事在排预制段的时候就要定下来:
- 接头别落在支架上、也别落在穿墙和穿楼板的位置——焊口要留出操作空间,支架处还要放管托,两个东西抢一个位置,现场只能改。
- 一根预制段尽量只用一种规格的管子,长度接近定尺(6 m 或 12 m)的整数倍,边角料才好用;这属于排料,跟下料是两件事。
- 焊口编号和管段号一起下。到了现场对不上号,一段装错位置,后面的全乱。管道号怎么定,见同一根管:模型里叫 P-007,图纸注记写 PG 1201-001那一篇。
在管线工坊里,哪几个数能直接量出来
模型的好处是几何是真的:管件不是符号,是带尺寸的实体,所以下面这几件事不用估:
- 管件的占位是真实的:弯头按弯曲半径建,三通、大小头、法兰各有自己的占位,两端的距离就是图上量出来的距离。
- 两点测量可以量任意两点的距离,一组一组记下来(一次能出几组数据),量管段、量净距、量到设备口的距离都用它。
- 轴测图(ISO 单线图)按管段和管件出,带口径、标高与走向,可以导出 SVG / DXF,AutoCAD 直接打开——拿它当预制图的底,比拿一张平面图去反推靠谱。
- 材料表按类别、名称、规格归并统计,导出 CSV / XLS / JSON;每根管另有起点、终点与模型里的三维长度,备料和核对数量用它。
- 管道等级一条就能定下材质、PN、壁厚、法兰、垫片和螺栓,法兰厚度、垫片厚度因此有据可查,不用凭印象扣。
- 口径变化的地方会自动补一只大小头(DN100-DN80 这样标出来),变径的占位也在模型里,不用另算。
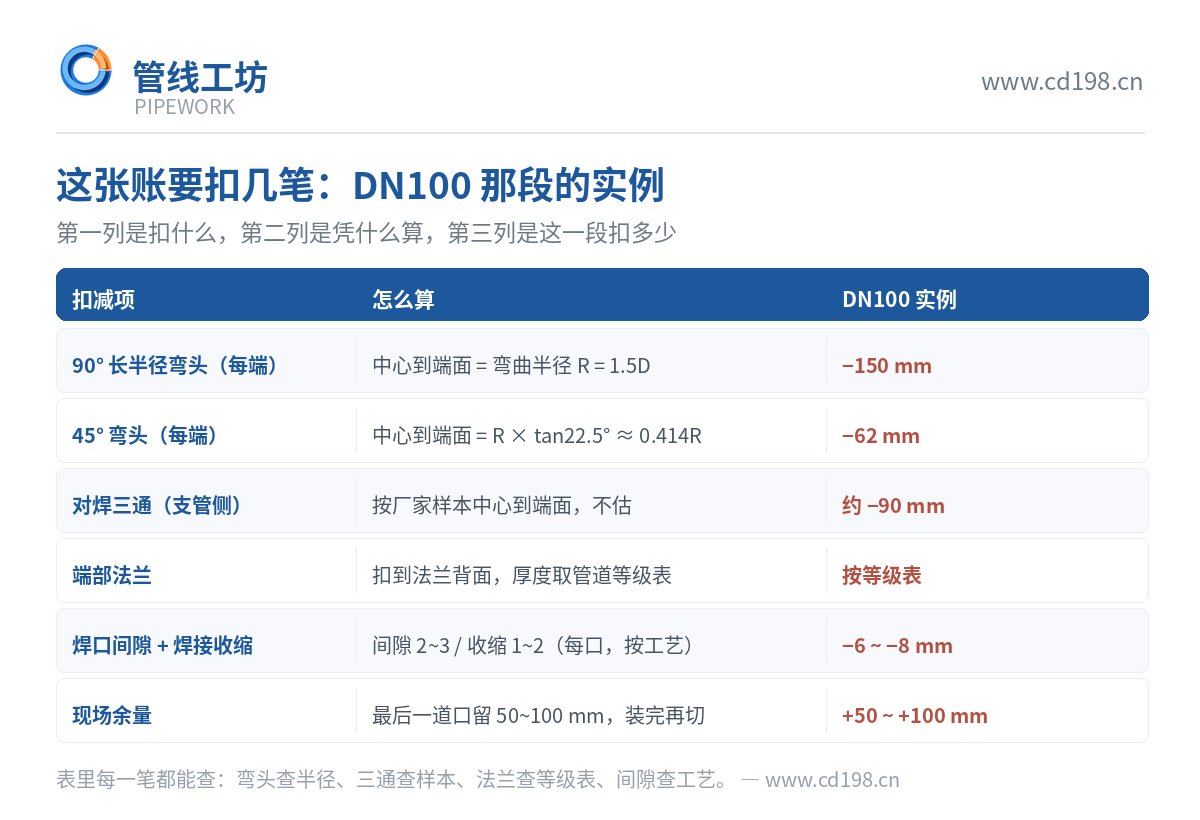
图2 下料扣减项速查:弯头、三通、法兰、间隙与收缩、现场余量,按 DN100 举例
这个工具做不到的地方
- 不算下料长度。材料表给的是几何长度,弯头占位、焊口间隙、焊接收缩、现场余量这四笔要你自己扣。
- 不出下料单和预制图:没有坡口型式、没有焊口编号、没有分段表,这些要在预制厂的图里做。
- 管件按标准件尺寸建,不取厂家样本的实际中心到端面尺寸——碰到非标件或特殊三通,还得回厂家样本核。
- 不做定尺排料(6 m / 12 m 怎么切最省),不算边角料。
- 不管现场实测:设备就位偏差、管廊标高累积误差,模型里没有,只能现场量。
- 不做焊接工艺评定,也不给焊接收缩的具体值——那是工艺文件的事。
说白了:模型负责把「几何」算准,下料单负责把「工艺」补上。两者混着用,才会出现照 3500 切、两头各多 150 的事。
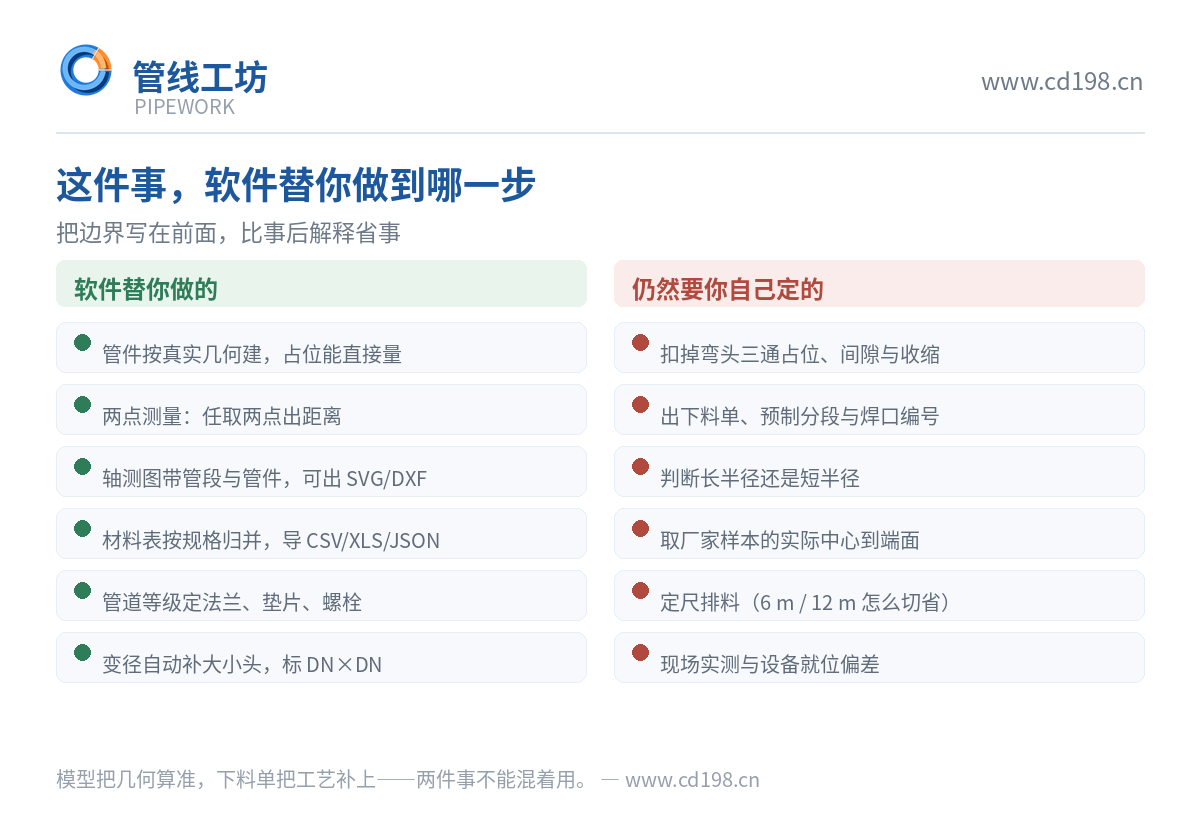
图3 软件替你做的六件事,与仍然要你自己定的六件事
怎么找到我们
管线工坊在浏览器里打开就能用,不用装软件,零基础也能上手:设备和管件都在库里,拖到管线上就装上去,弯头、三通、大小头按口径自动带出来,出 P&ID 时符号、位号和图例是自动排的,轴测图、材料表也能一起导出去。免费基础版永久免费,不设期限,项目不会清空。
想自己验一遍上面的账可以这样开始:拖两个设备、接一段水平管,中间加两个 90° 弯头,用两点测量量一下两个弯头端面之间的距离,再出一次轴测图,看图上标的长度和你量的是不是同一个数——那个数就是下料要扣的起点。网址是 www.cd198.cn,教程在 https://www.cd198.cn/docs。
哪一步卡住了,把界面截图和「我点了什么、看到了什么、期望是什么」一起发给我们,看得见的问题最好改。管线工坊:www.cd198.cn。