
某项目一段 DN200 的工艺管道,试压到 1.5 倍设计压力,保压不到十分钟,泵出口第一个法兰开始渗水。拆开看,垫片一边压得发亮、一边还是原厚,法兰面上留着一道月牙形的压痕——两片法兰根本不是平行的,是靠螺栓硬拉到一起的。
管段是现场配的:一头接着泵的出口法兰,一头接到已经装好的管廊上。中间差的那 8 毫米,谁也不愿意重新下料,就把一圈螺栓匀着紧过去。压力一上来,垫片受力不均的那一边先漏。
这类问题,很少是螺栓拧得不够紧。歪,是组对那一刻就定下来的。
同一对法兰,两种做法
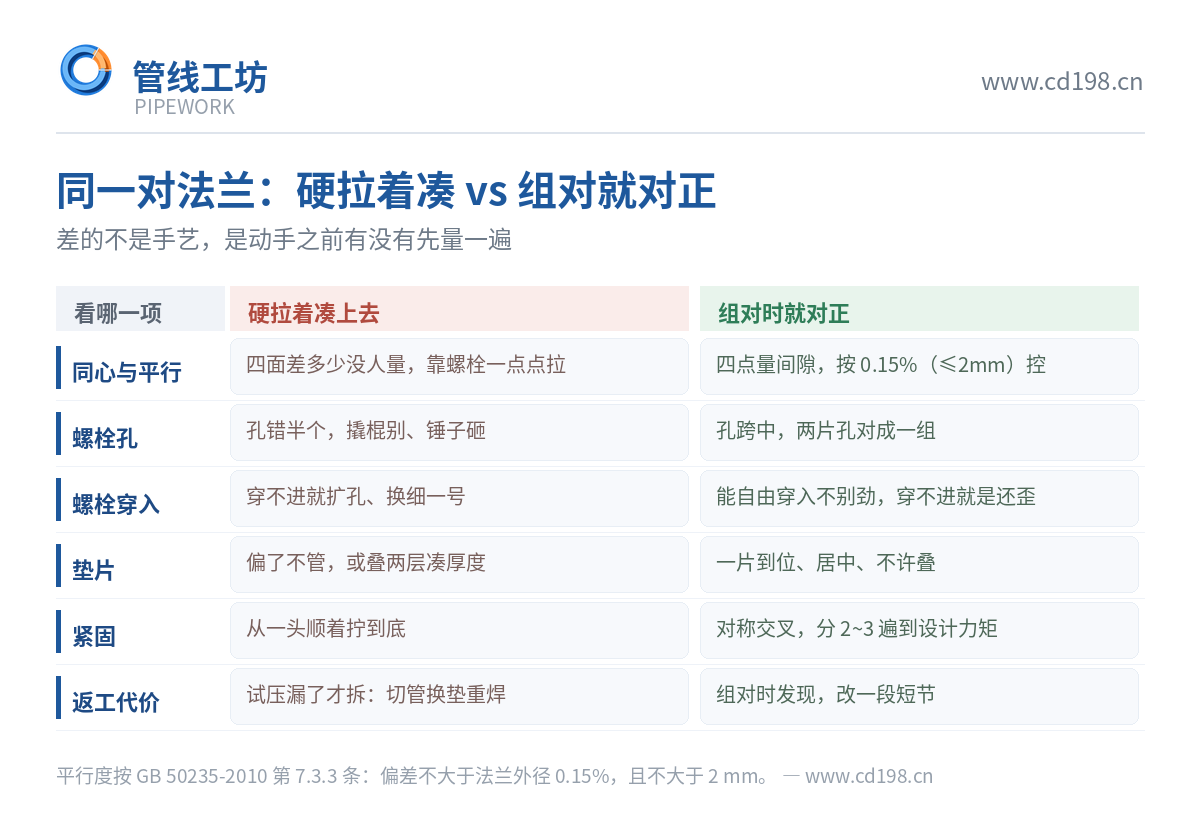
把这件事拆开看,差别不在“手艺高低”,在每一步有没有把误差留在明面上。
| 看哪一项 | 硬拉着凑上去 | 组对时就对正 |
|---|---|---|
| 同心与平行 | 四面间隙差多少,没人量;靠螺栓一点点拉,拉完自我感觉“贴上了” | 组对前上下左右量四点,偏差按 GB 50235 的 0.15%(且不大于 2 mm)控 |
| 螺栓孔 | 孔错半个,撬棍别、锤子砸,砸进去就算装上 | 孔跨中布置,两片法兰的孔对成一组再穿 |
| 螺栓穿入 | 穿不进就扩孔、换细一号,装完看不出来 | 螺栓能自由穿入、不别劲,穿不进去就是还歪着 |
| 垫片 | 偏了不管,或者叠两层、加片偏垫凑厚度 | 一片到位、居中,厚度按设计文件,不许叠 |
| 紧固 | 从一头顺着拧到底,谁好拧先拧谁 | 对称、交叉,分 2~3 遍紧到设计力矩 |
| 误差从哪来 | 谁都不认,最后算在“垫片质量不好”上 | 下料长度、支架标高、设备管口方位,逐项对上 |
| 返工代价 | 试压漏了才拆:切管、换垫、重焊、重新试压 | 组对时就发现,改一段短节,半天的事 |
| 交出去的资料 | 单线图上就一个法兰符号,垫片螺栓靠人另算 | 单线图带法兰与焊口位置,材料表里法兰、垫片、螺栓数量对得上 |
左列每一条单独看都不算大事,凑在一起就是一次试压返工。右列也不难,只是要求动手之前先量一遍。
歪是哪儿来的:三种来源,都不是“手抖”
- 下料差的那几毫米。管段长度按中心线算,弯头、法兰、垫片的厚度没扣干净,或者切割余量留多了没修,两头法兰之间就差出一截。差 3 毫米,螺栓还能拉回来;差 8 毫米,就是硬拉。
- 支架标高和坡度的累积。一根管三四个支架,每个低 2 毫米,末端就是 6 毫米的斜,最后全落在设备管口上。
- 设备管口方位和样本图对不上。泵、换热器的管口方位以到货实测为准,按样本图配的管段,现场经常差一个角度,法兰面自然不平行。
| 误差来源 | 现场长什么样 | 在哪一步消掉 |
|---|---|---|
| 下料长度 | 两片法兰中间差 3~10 mm,垫片塞进去都费劲 | 预制下料时按管件、法兰、垫片厚度逐项扣,出单线图时把每段长度标到焊口 |
| 支架标高 | 一头高一头低,越往末端越明显 | 支架间距与标高在配管阶段一次排完,别等管子焊死再垫铁皮 |
| 设备管口方位 | 法兰面转了个角度,螺栓孔对不上 | 接管前实测管口方位与标高,模型按实测值调整 |
规范只写了不许硬拉,怎么才算“对正”
GB 50235-2010 第 7.3.3 条把话说得很直:法兰连接应与钢制管道同心,螺栓应能自由穿入,法兰螺栓孔应跨中布置;法兰面之间要保持平行,偏差不得大于法兰外径的 0.15%,且不得大于 2 mm;法兰接头的歪斜不得用强紧螺栓的方法消除。
第 7.3.4 条接着管螺栓:同一规格、安装方向一致、对称紧固;紧固后螺栓与法兰紧贴,不得有楔缝;每个螺栓加垫圈不超过一个;螺母要全部拧入,紧固后螺栓与螺母宜齐平。
两条合起来说的其实是件很朴素的事:法兰密封靠的是垫片被均匀压紧,不是靠螺栓把两片法兰拉弯。歪着拉紧,螺栓里存的是弯曲应力,垫片上一半紧一半松,压力和温度一波动,先从松的那边渗。
DN200 的法兰,外径 340 mm 左右,0.15% 是 0.51 mm,取 2 mm 那个上限之前,先用 0.51 mm 要求自己更稳妥。这个数不需要背,量的时候拿塞尺对比一下就有数了。
组对时按这个顺序做
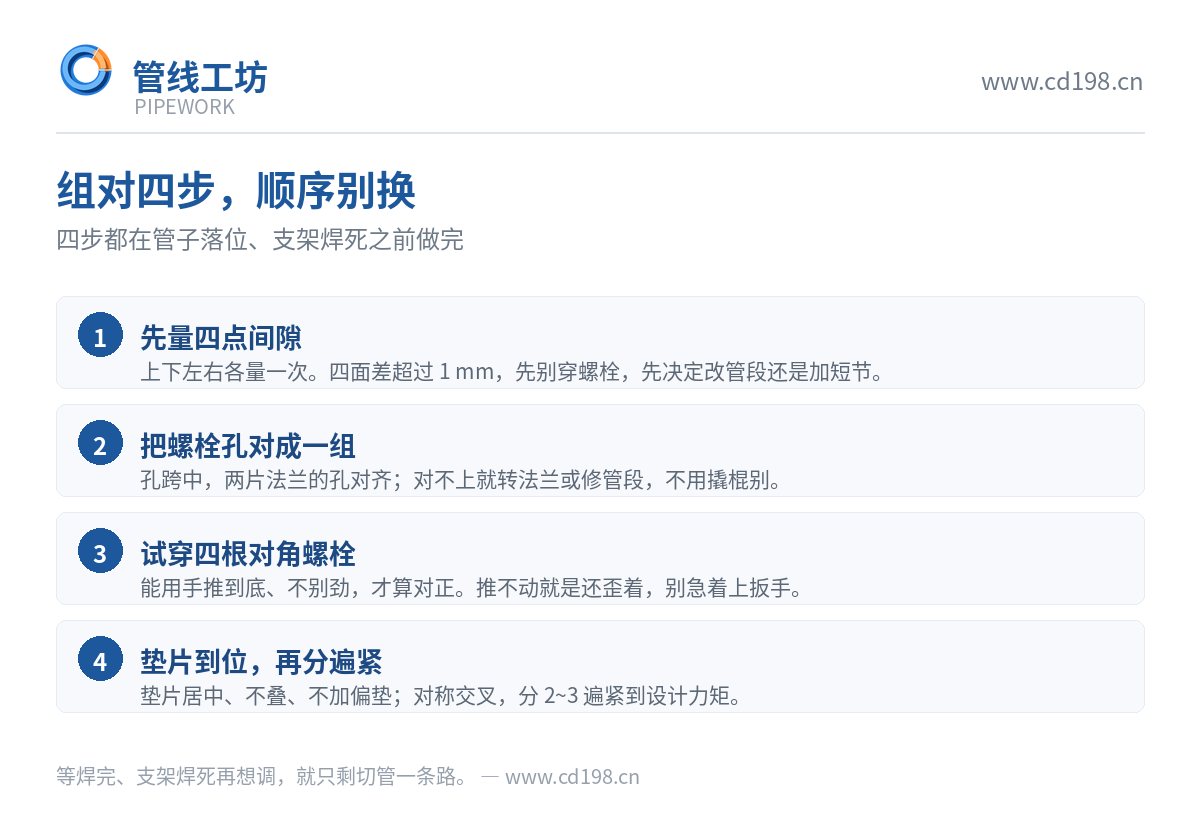
- 先量四点间隙。上下左右各量一次,差多少心里有数,再决定是修管段还是加调整短节。四面差超过 1 mm,先别穿螺栓。
- 把螺栓孔对成一组。孔跨中、两片法兰的孔对齐;对不上就转法兰或修管段,不用撬棍别。
- 试穿四根对角螺栓。能用手推到底、不别劲,才算对正。推不动就是还歪着,别急着上扳手。
- 垫片一次到位,再分遍紧。垫片居中、不叠、不加偏垫;螺栓对称交叉,分 2~3 遍紧到设计力矩,最后一遍按顺序走完一整圈。
这四步都在管子落位、支架焊死之前做。等焊完了再想调,就只剩切管一条路。
预制段出厂前,顺手做三件事
GB 50235 第 7.2.4 条要求预制完的管段内部清理干净、及时封闭管口。除了这条,预制场还有两个习惯值得照做:法兰密封面贴保护,别让它在运输里磕出划痕(密封面有划痕、斑点,7.3.1 条是不允许的);两片配对法兰做好编号,到了现场按编号对,不用满地找“哪片是哪片”。垫片和螺栓跟着管段一起打包,材料表上按管段号列清楚,现场就不会出现“法兰到了、垫片没到”。
三维模型能替你到哪一步
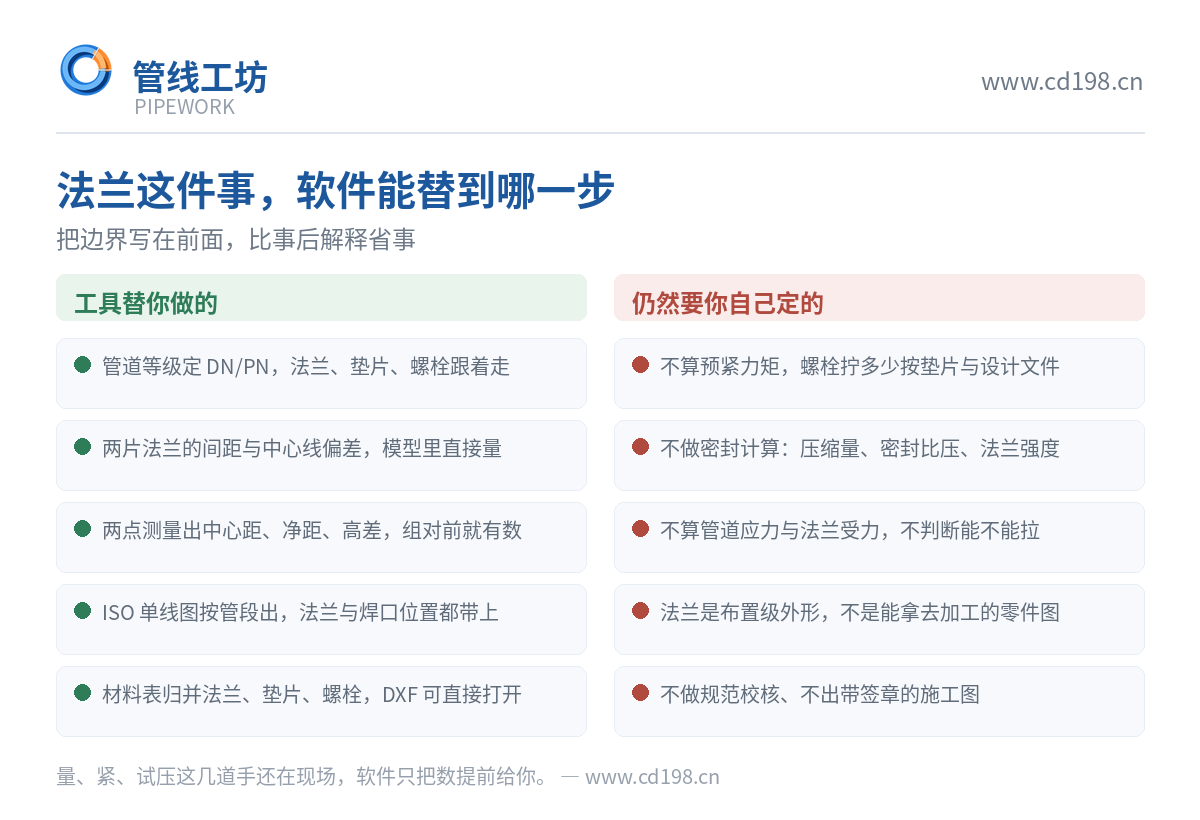
在管线工坊里,法兰不是单独去“摆”的:管道等级把 DN/PN 定一次,法兰、垫片、螺栓随管件一起带出来,改口径时这一串跟着变。管段画完,两片法兰的间距、中心线的偏差能在模型里直接量——两点测量给中心距、净距、高差,量出来的数就是组对时要控的数,不用等现场拿塞尺试。
出图这一步也在替人省事:ISO 单线图(轴测图)按管段一张一张出,法兰、焊口、管件符号带位置;材料表按类型归并,法兰、垫片、螺栓各多少片、多少套,一条条对得上;要交给别人看,DXF 导出用 AutoCAD 直接打开,SVG 打印也行。预制场和现场拿到的是同一套数,不用再从平面图上反推一遍。
说白了,模型解决的是“这段管到底多长、两片法兰到底平不平、垫片和螺栓要几套”,把本来要在现场试出来的事,提前到画图的时候做。
这个工具做不到的地方
- 不算预紧力矩。螺栓拧到多少牛·米,按垫片型式、螺栓规格和设计文件定,工具不出这个数。
- 不做密封计算。垫片压缩量、密封比压、法兰强度,要在专门的计算里做。
- 不算管道应力和法兰受力。管道推着法兰走的那点力和力矩,工坊不分析。
- 法兰是布置级外形。密封面粗糙度、螺纹、垫片厚度公差这些制造细节不在模型里,模型也不能拿去加工。
- 不做规范符合性校核,不出带签章的施工图。平行度、同轴度这些数要你自己量、自己判;正式出图还要走设计院审签。
- 替不了现场实测。设备管口方位、土建标高,以现场实测为准。
怎么找到我们
管线工坊是浏览器里直接打开的三维配管与建模工具,零基础、搭积木式:设备、阀门、管件、仪表、钢结构从库里拖出来,接管、上支架、出图在同一个工作台里做完。基础版永久免费,不用装软件。
网址:www.cd198.cn 注册后在“工作台”里新建项目,从一段管、一对法兰开始跑通“拖放—接管—出图”,比看十篇教程都快。
组对时还遇到过哪些说不清的返工?把位置、口径和当时的情况写给我们,能配截图更好。